繁體中文 Archive · Power Tool Accessories
Makita 圓鋸片詳解:哪款鋸片適合哪種工作
由金屬切割、纖維水泥鋸片到 Efficut、氟塗層鋸片及 HS011G 鋸機,本文剖析 Makita 圓鋸片產品線,幫你找出最適合切割工作的那一款。
簡介
圓鋸片並非可以隨意互換的鋼片。齒數、齒形、前角、鋸縫厚度和塗層,都會影響鋸片的強項;用錯鋸片,代價是切割品質下降、鋸片壽命縮短,有時甚至損壞材料本身。本指南介紹 Makita 的圓鋸片產品線,並解釋切割木材、金屬、纖維水泥、塑木複合材,以及其他中間材料的時候,應該選用哪款鋸片。
鋸片尺寸:甚麼鋸機用甚麼鋸片
鋸片尺寸的地區差異,比大多數人想像中大。125 mm(5 吋)鋸片在日本常見,但其他地方較罕有。165 mm(6-1/2 吋)則隨無線鋸的普及而廣泛使用,因為它的切割深度幾乎與舊有 185 mm(7-1/4 吋)標準相若,卻沒有額外笨重感。再往上就是 215 mm、235 mm,然後是約 255-260 mm 和 305 mm(12 吋)的拉閘鋸尺寸,最後是切割深度約 158 mm 的特大 415 mm 鋸片。
一個實用提醒:內孔直徑很重要。較大的內孔可以用襯套或縮徑環縮小,Makita 鋸片現在一般都會附帶,但鋸片內孔若大於鋸機法蘭所能承托的尺寸,就不能安全安裝。購買前務必同時檢查鋸片內孔和你的鋸機。
金屬切割鋸片
Makita 的金屬切割鋸片(Efficut 金屬系列,有 185 mm 等尺寸)以極薄鋸縫快速切割,適用於約 1.2 至 6 mm 厚的材料。齒部為低齒型弧線設計,能迅速排走金屬碎屑。它甚至可以硬切 12 mm 鋼材,但這樣做有損壞鋸片的風險。
代價是耐用度。冷切鋸片遠比木材鋸片容易崩齒;木材鋸片的齒多數只是變鈍,而金屬切割齒在粗暴使用下會直接崩斷。比約 1.2 mm 更薄的板材容易卡住齒尖,因此用磨機往往是更佳選擇。鐳射蝕刻的避震標記號稱令切割更寧靜,不過金屬磨金屬,怎樣也不會安靜。
PCD 纖維水泥鋸片
切割纖維水泥板、瓦通底墊及類似板材,多晶鑽石(PCD)鋸片才是正確工具。這類鋸片只有四齒,齒尖含鑽石成分,而非大多數鋸片使用的碳化鎢。用普通木鋸片切纖維水泥,一時三刻未必出事,但鋸片撐不了多久;PCD 鋸片則能提供更多次而且品質更好的切割。
Efficut:Makita 的標準木材鋸片
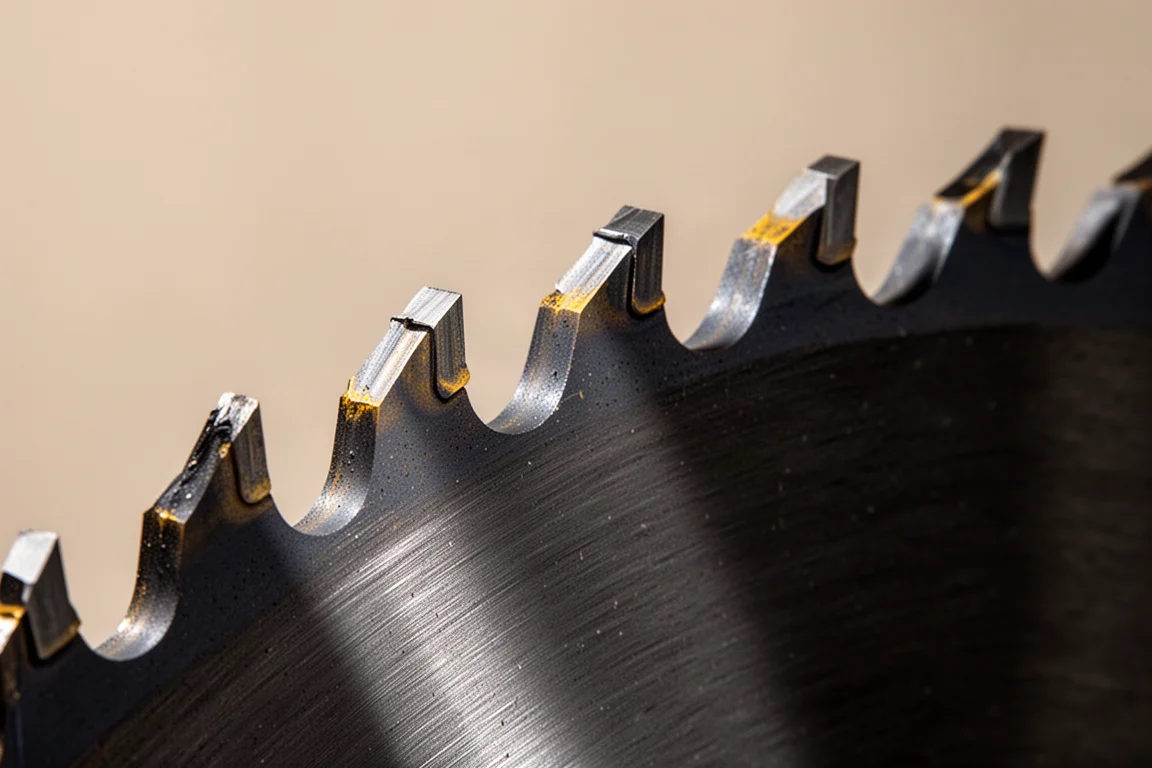
Efficut 現在是 Makita 在許多地區的標準木鋸片,比起基本款確實高一個檔次。它的轉速比 Blue Mak 高約 1,000 RPM,並採用更薄的鋸縫——1.4 mm 對 1.8 mm。薄鋸縫切割更快、木屑更少、更寧靜,在無線鋸上對馬達和電池的負擔也更小。
齒部才是真正的賣點:凹弧多面設計能抗積屑,切割更俐落。薄鋸板的缺點是略欠剛性,因此鋸片需要保持鋒利,並搭配有足夠動力的鋸機。新一代 Makita 鋸機都以 Efficut 鋸片為基準調校;較厚鋸縫、較大齒型的鋸片在這些鋸機上反而會施展不開。
Blue Mak:工作馬首選
Blue Mak 歷史悠久,定位在 Makita 鋸片產品線的較低端。它的直徑和齒數選擇範圍廣泛,是工地上的方便之選。齒面為平齒設計,鋸縫較厚,達 1.8 mm,切割速度比 Efficut 慢,但勝在直接、平價,是一把可靠的多用途鋸片。
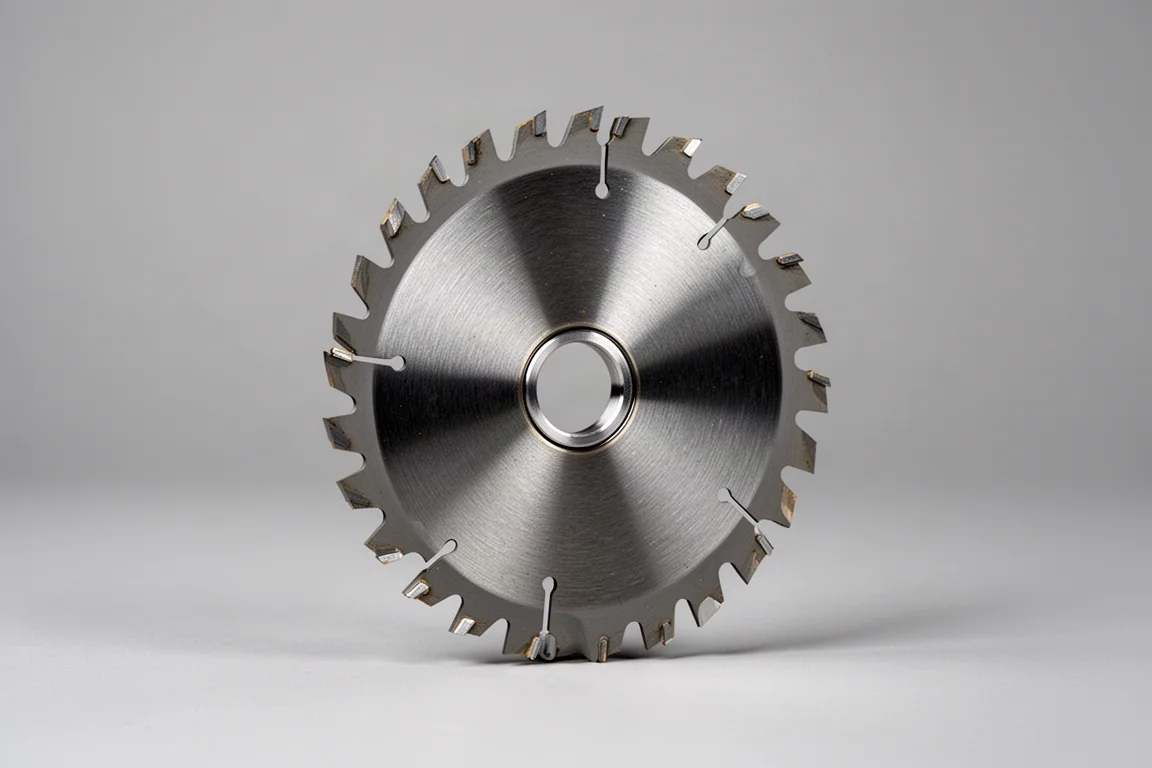
氟塗層 Efficut
這是值得留意的鋸片。氟塗層 Efficut 幾乎完全抗積屑:甚麼材料都好像黏不住,而且鋒利狀態可以維持很久。標準 Efficut 的藍綠色塗層會很快磨損並殘留在木材上,氟塗層卻幾乎不會磨損。有長期用家表示,一片約八年的鋸片至今依然切割暢順。
塑木複合材及多用途鋸片
塑木複合材和竹地板幾刀就能報廢普通鋸片。Makita 專為塑木複合材而設的 Efficut 鋸片,齒角為 15 度(標準木鋸片為 23 度),齒形研磨也不同,在標準鋸片早已報廢之後仍能繼續切割。它有多種尺寸,包括適用於拉閘鋸的大尺寸。
Makita 亦推出高齒數多用途 Efficut 鋸片(大尺寸有 81 及 96 齒),前角為負 3 度,鋸縫薄至 2 mm,針對不宜崩邊的材料:MDF、鋁、PVC、刨花板。這些並非用於塑木複合材,後者會很快令它們報廢。負前角可防止撕裂崩邊,而較平的齒面咬合力亦低於以木材為本的 Efficut 齒型。
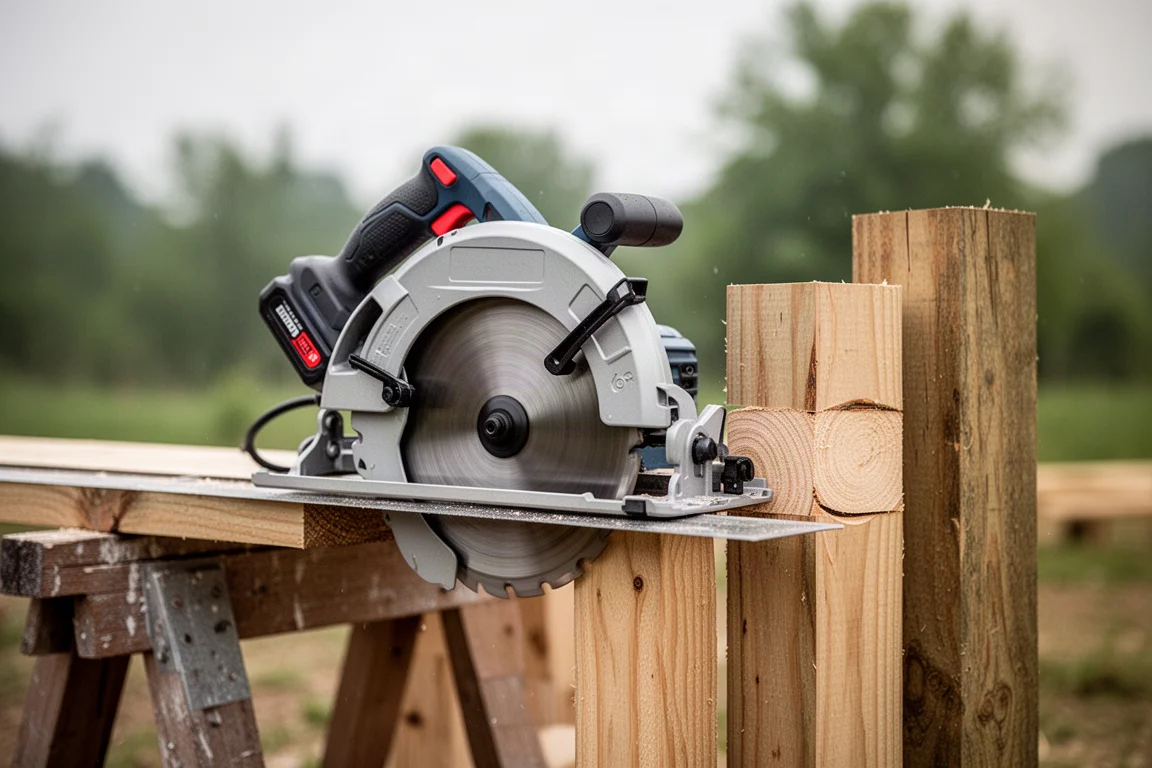
HS011G:需要配搭正確鋸片的大型鋸機
Makita 的大型無刷圓鋸 HS011G,按地區不同可配 255 至 270 mm 鋸片。大多數市場隨機附送 255 或 260 mm 鋸片,單次切割深度達不到 100 mm。在有 270 mm 鋸片的地區,這部鋸可以一刀切斷 100 x 100 的粗鋸方柱,例如圍欄柱,這正是加大鋸片的用武之地。
選購建議:齒數、前角與鋸縫
以下幾條經驗法則,可以把上文串連起來:
- **齒數。**齒越多,切面越幼細,但進給越慢。24 至 32 齒適合縱切(低至 16 齒也可以),80 至 100 齒則適合層壓板、夾板和精細工作。165 mm 鋸片配 55 齒,在該尺寸下是不錯的切面平衡;同樣齒數放在 125 mm 鋸片上,切面更加幼細。
- **前角。**正前角(又稱 hook)切割更進取,適合木材。負前角較溫和,更適合塑膠和鋁材,可防止撕裂崩邊。
- **齒尖。**平頂齒適合縱切;左右交替斜切齒適合橫切,而更陡的角度在美耐板和層壓板等脆性材料上可得到更幼細的切面。
- **鋸縫。**薄鋸縫切得更快、更寧靜,也更慳電,但鋸片變鈍或鋸機動力不足時,撓曲會較大。
結語
鋸片配對材料,其餘自然水到渠成:一般木材用 Efficut;想要最耐用、低摩擦的選擇,就用氟塗層 Efficut;預算緊的工地活用 Blue Mak;纖維水泥用 PCD;塑木複合材甲板用專用鋸片;MDF、PVC 和鋁材用負前角多用途鋸片;金屬切割鋸片則只應在其標示厚度範圍內使用。購買前核對內孔和直徑是否符合你的鋸機,餘下的就交給鋸片吧。
延伸閱讀
相關評測

Power Tool Accessories
2026年最佳鑽頭配件:三款DeWalt工具值得購買
實測三款DeWalt鑽頭配件,真正物有所值,以及你應該避開的劣質選擇。

Power Tool Accessories
最佳鑽頭 2026:14 套實測低碳鋼、彈簧鋼與 AR500 裝甲板
我們測試了 14 套鑽頭,涵蓋低碳鋼、彈簧鋼與 AR500 裝甲板,找出最超值、最快與最耐用的選擇。

Power Tool Accessories
2026年最佳直角衝擊轉接器:五款實測速度、扭力與耐用性
我們測試了來自DeWalt、Milwaukee、Warrior、Titan和Milescraft的五款直角衝擊轉接器,看看哪些能真正發揮性能而不會提早故障。