简体中文 · Tools & Workshop
最佳滑牙螺纹修复套件:7种修复方法的强度与耐用性实测
我们通过扭矩、负载和腐蚀测试,对螺纹锁固剂、环氧胶以及四款金属螺纹嵌件套件进行全面比较,找出哪种滑牙螺纹修复方案真正经得起考验。
简介
很少有车间问题比滑牙更让人头疼。一颗怎么拧都拧不紧的螺栓,能把十分钟的小活变成一场停滞不前的维修,尤其是当滑牙的孔位于较软的铝材上时。真正的问题是:哪种修复方法才能真正恢复足够的强度让你放心使用,而哪些方法只是权宜之计。
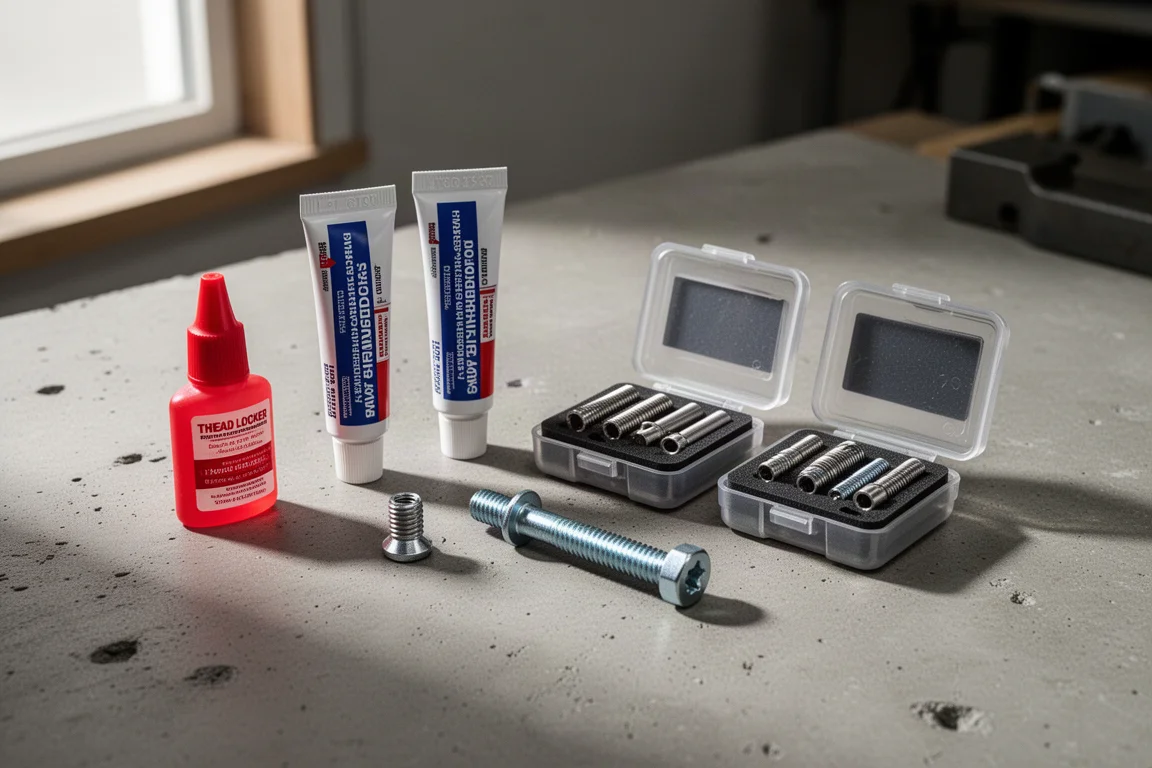
为了找出答案,我们对七种修复方案进行了全面对比:作为应急方案的铜线、Loctite Red 271 螺纹锁固剂、JB Weld 环氧胶,以及来自 HHIP、Helicoil、EasyLock 和 Timesert 的四款专用螺纹嵌件套件。每一款都在相同条件下接受了扭矩强度、负载能力和耐腐蚀性测试。
测试是怎么进行的
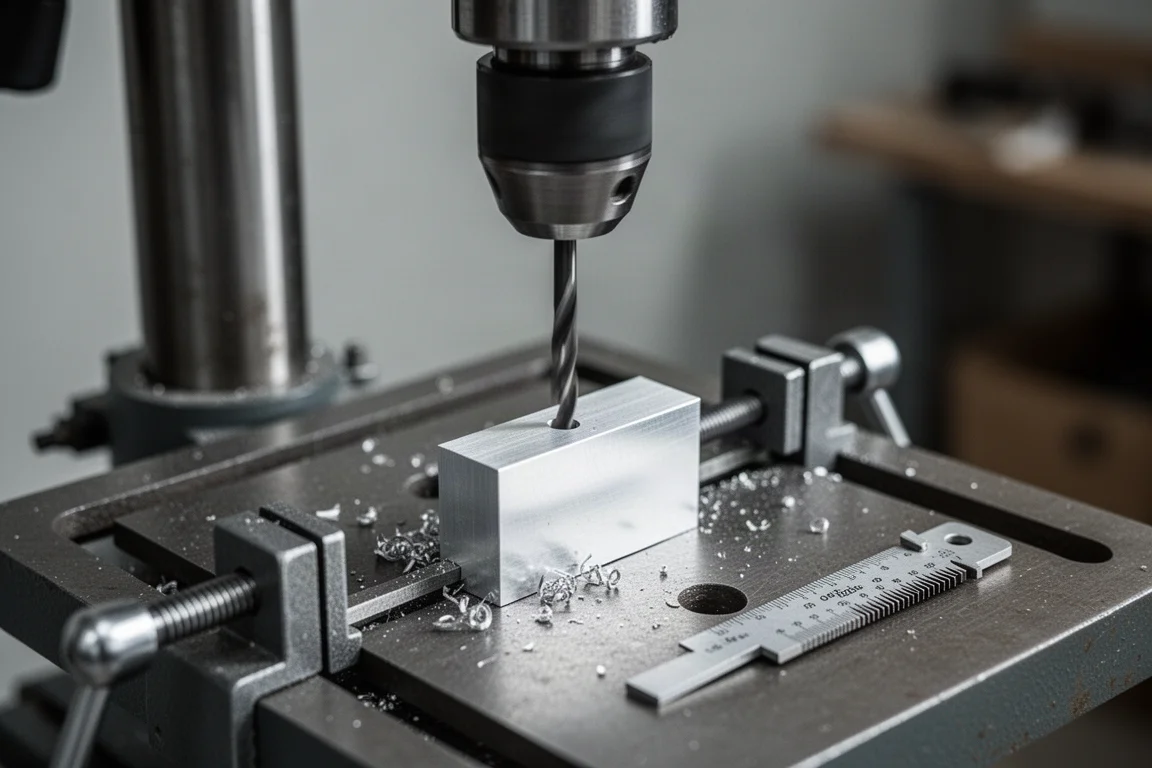
每项测试的开头都一样:用 17/64 麻花钻在 1/2 英寸铝板上钻孔,再用 1.25 牙距攻出 8 mm 螺纹。全程使用切削油,以确保 48 件测试件攻牙的一致性。
新攻好的螺纹在 300 至 350 英寸磅的扭矩下就会被拉坏,这成为对照基准。随后每一件测试件都被刻意拉坏螺纹,用刹车零件清洁剂清洗,再用七种方法之一进行修复,然后继续测试。
螺纹为什么会滑牙
螺纹损坏有三种非常常见的方式。最明显的是过度拧紧螺栓,它会迅速毁掉铝制螺纹。其次是腐蚀;一旦生锈,光是拆下螺栓就可能把螺纹扯坏。最后是乱牙,即螺栓没有与孔对准就强行拧入,会刮伤螺纹并破坏配合。
弄清楚自己面对的是哪种损坏模式很重要,因为最便宜的修复方案和最牢固的修复方案往往不是同一个产品。
铜线:临时的应急修复
最便宜的修复方法是一段剥去外皮的铜线。去掉绝缘层,剪下大约一英寸的裸线,放进损坏的螺纹里,再把螺栓拧紧。铜比铝和钢软,因此可以填满损坏螺纹留下的空隙。
这算不上正经修复,但作为临时应急,它能撑到你找到合适的工具为止。
Loctite Red 271 螺纹锁固剂
Loctite Red 271 号称是永久性重型螺纹锁固剂,约 10 分钟即可固化。美国制造,售价约 $6.48。值得弄清楚的是,这实际上是一款螺纹锁固剂,而不是螺纹修复产品。如果螺栓拧入的是不需要太大夹紧力的支架或夹具,用红色螺纹锁固剂把紧固件固定在原位还算是个合理的捷径。但它确实不会重建任何螺纹。
JB Weld 环氧胶
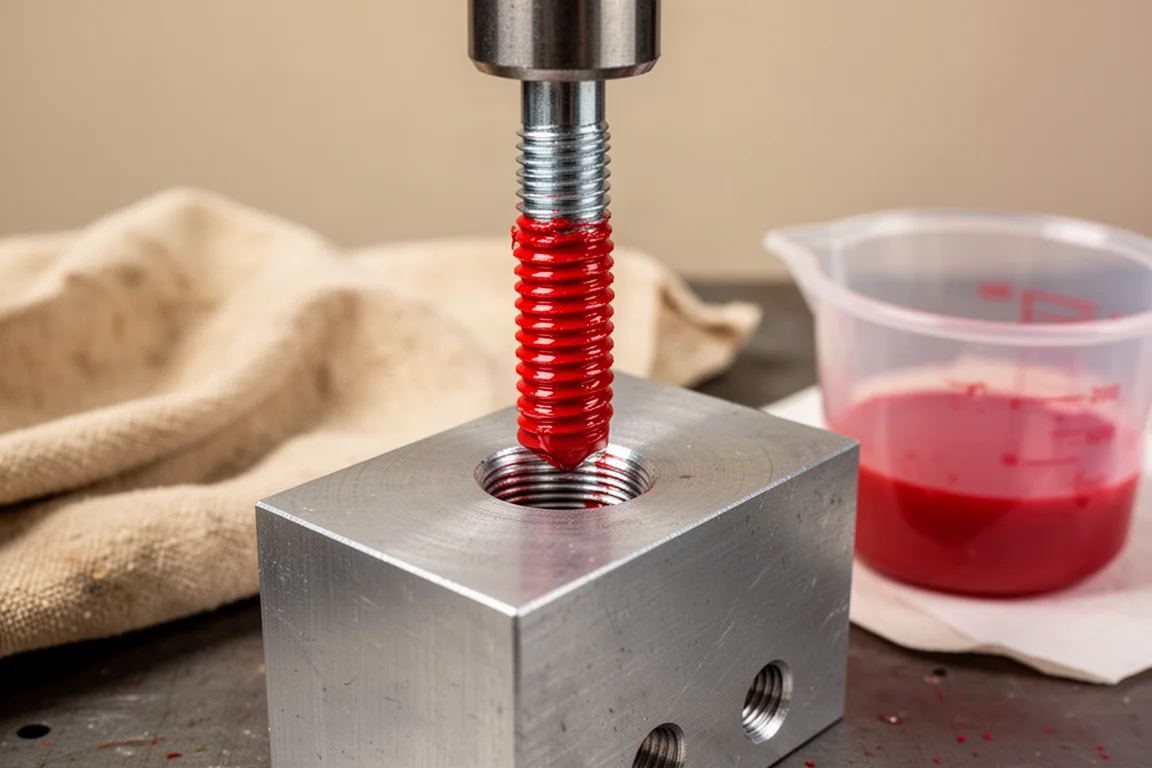
JB Weld 是一款钢质补强环氧胶,号称拥有世界最强粘合力,达 5,020 PSI,完全固化需 15 至 24 小时。标准装约 $5 至 $6,较大的 ProSize 容器约 $14。美国制造。
修复流程是:从两支管中挤出等量胶体,充分混合,涂在螺栓上,拧入填满胶的孔中,然后等待。它 4 至 6 小时初固,至少 15 小时内不应重新投入使用。若要完整重建螺纹,则需在环氧胶固化后像对待新材料一样钻孔攻牙。
HHIP 螺纹修复套件
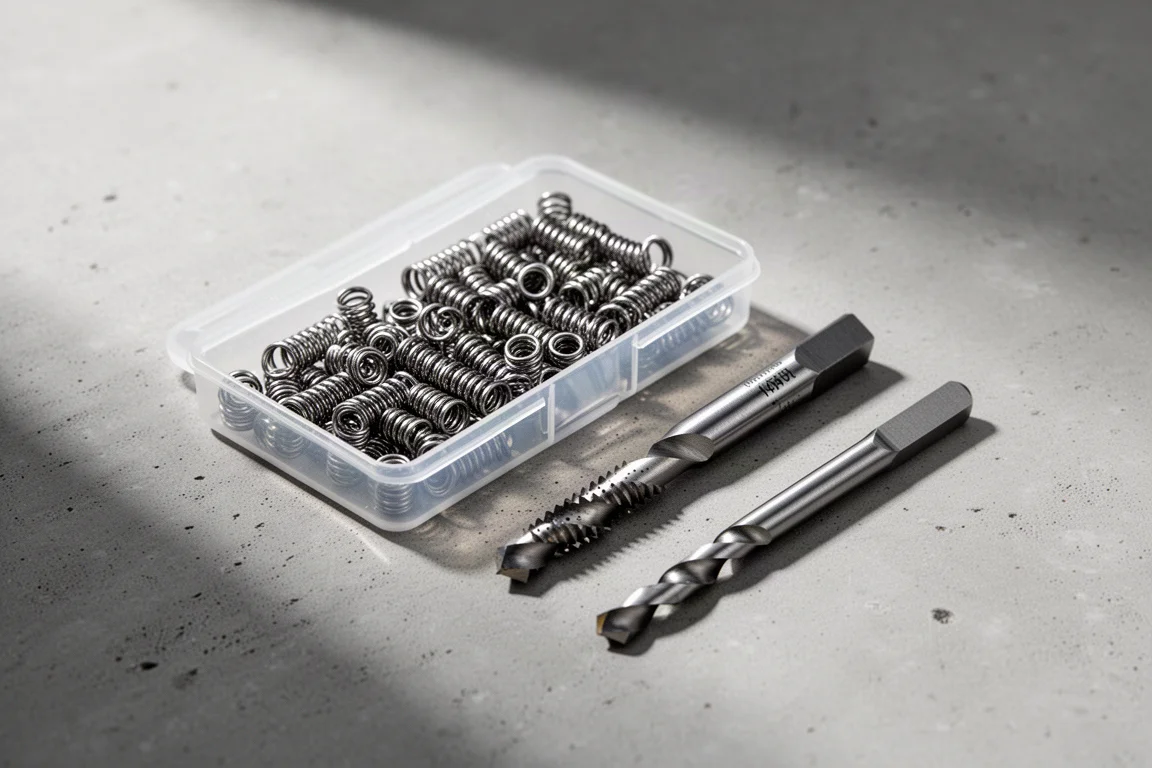
HHIP 套件售价约 $20,专为 1.25 牙距的 8 mm 紧固件设计。内含 25 个修复嵌件、一支麻花钻、一个 8 mm 丝攻、一个嵌件安装工具,以及一把用于折断嵌件金属凸耳的冲子。唯一缺的是说明书和电钻。HHIP 产品为中国制造。
流程很简单:钻掉损坏的螺纹,重新攻牙,压入嵌件,再用冲子折断凸耳。修复完成后,螺栓的配合相当顺畅。
Helicoil 螺纹修复套件
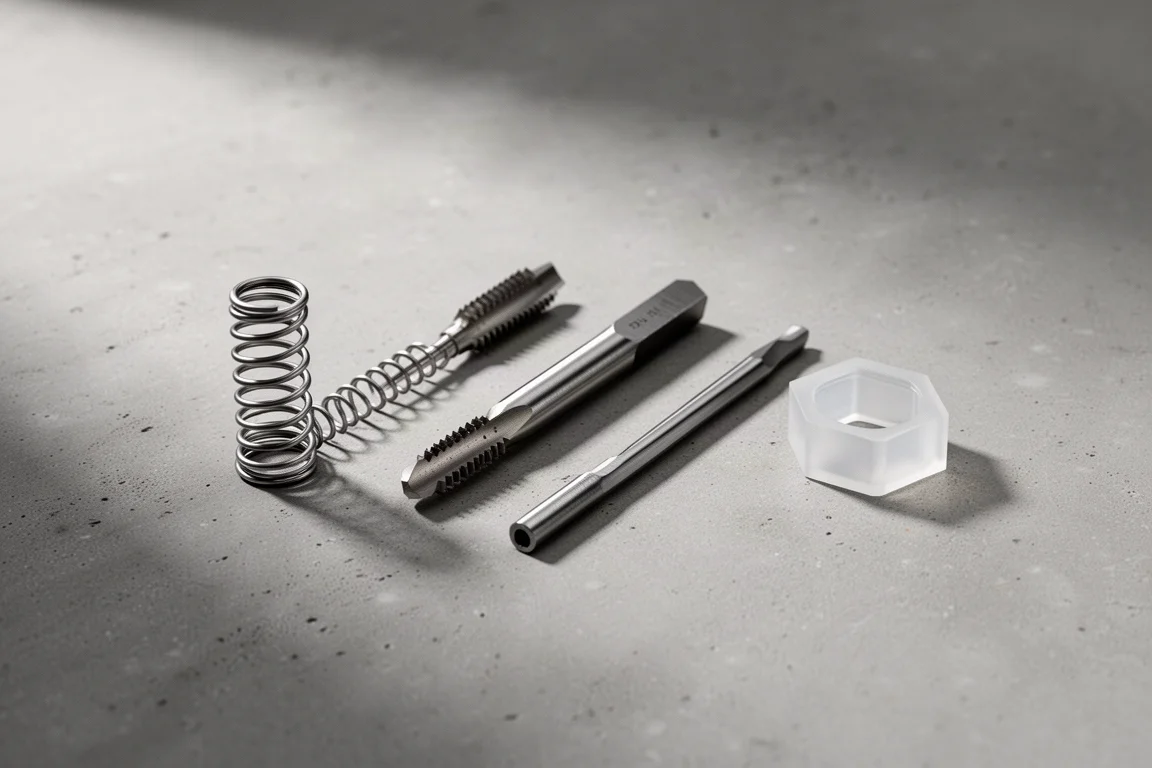
Helicoil 品牌套件售价约 $25,是名牌之选,由 Stanley Engineered Fastening 在美国和中国生产。内含一个丝攻、一个嵌件安装工具和 10 个修复嵌件,说明书确实写得很好。你需要自备麻花钻和方头冲子。丝攻上印有所需的钻头尺寸。
嵌件必须位于顶面下方四分之一至半圈的位置,然后在缺口处折断凸耳。完成的修复可以顺畅地让螺栓旋入。
Loctite PC 3967 滑牙螺纹修复套件
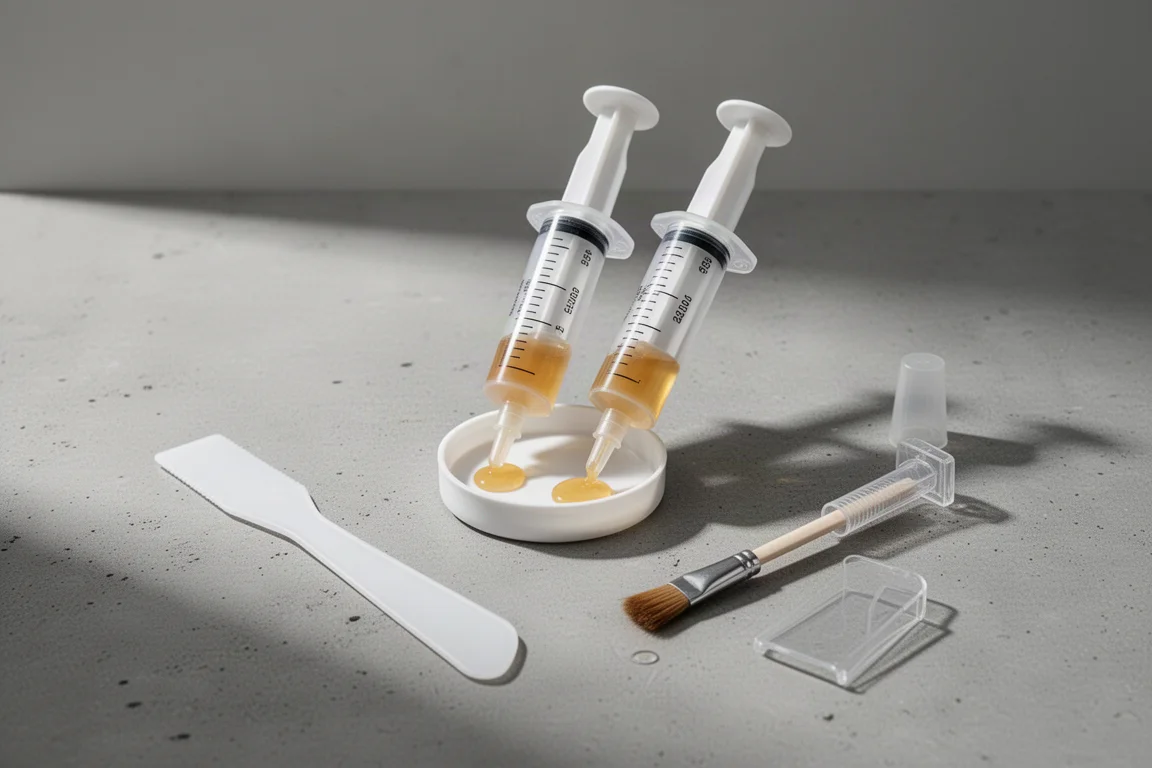
如果你手头工具不多,Loctite PC 3967 套件是最灵活的选择,因为它几乎适用于任何尺寸的紧固件,而不限于某一种螺纹。它可处理大多数金属,包括铝、铁、钢、黄铜、镁和铜,但有温度限制:-65 至 300 华氏度,间歇性可达 350 华氏度。美国制造。
套件内含脱模剂、双组份环氧系统和一把刮刀。你先在螺栓上涂脱模剂,混合两组环氧胶,填入内螺纹部件,把涂好的螺栓拧进去,5 至 10 分钟后取出,再让胶体固化 30 分钟。成型后的螺纹检查起来相当不错,不过温度上限还是得留意。
EasyLock 螺纹修复套件
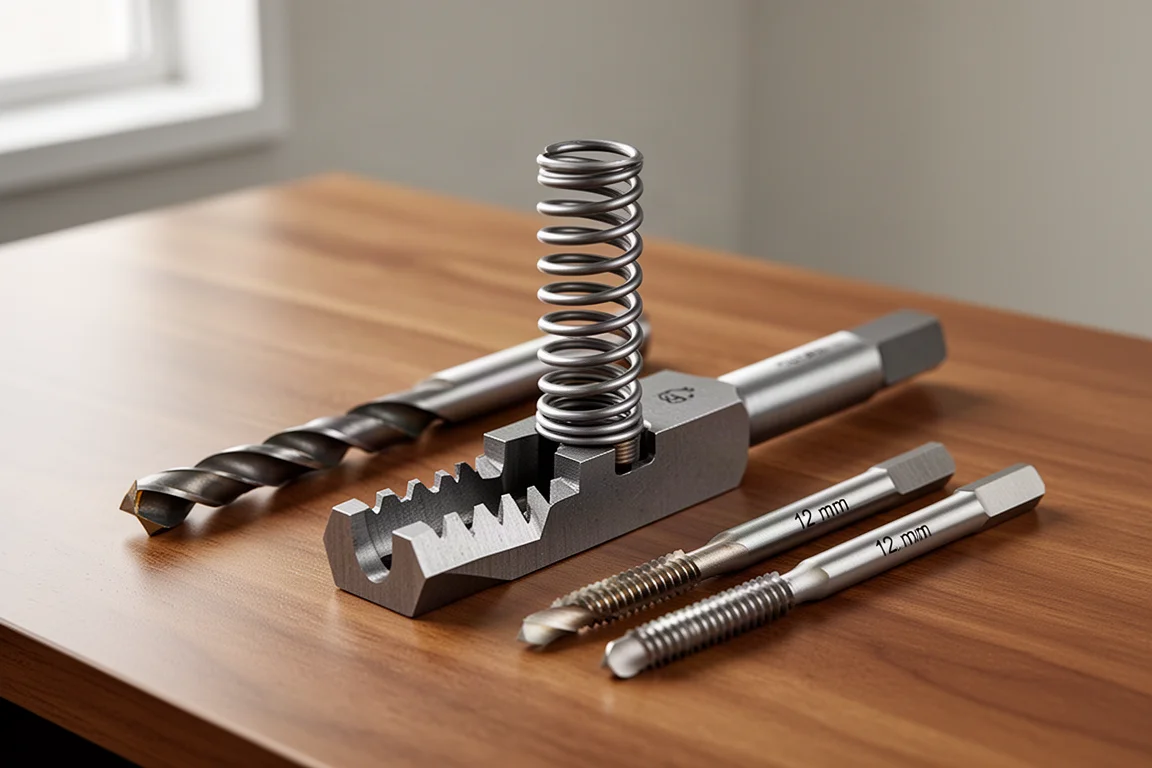
有用户认为 EasyLock 系统其实比 Helicoil 方案更好,其安装质量也印证了这一点。售价 $60,是较贵的套件之一,嵌件美国制造,工具中国制造。内含 10 个嵌件、一支 33/32 麻花钻、一个 12 mm 丝攻,以及一个带有可固定嵌件缺口的驱动器。
安装过程确实就是简单的钻孔、攻牙、拧螺纹三步。嵌件在测试件中的配合是所有套件中最好的。
Timesert 螺纹修复套件
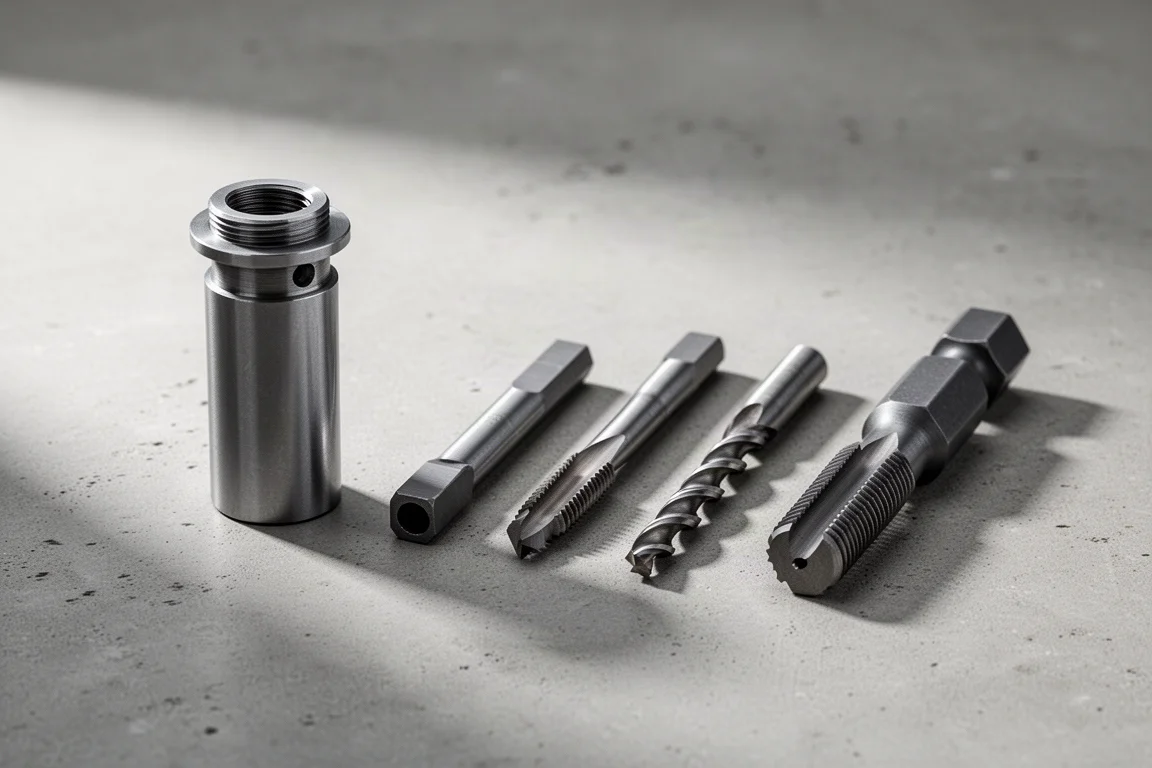
测试中最贵的是 $100 的 Timesert,美国制造,附五个嵌件。它配有钻头、沉孔工具、丝攻和嵌件驱动器。流程是:钻孔,攻牙到底,以慢至中速轻压沉孔,然后在给驱动器螺纹上油的同时压入嵌件。
两个设计细节值得注意。嵌件顶部有一圈凸缘,可将其锁定到位,防止它沉入孔内;而且嵌件是自锁式的。驱动器在撑开嵌件底部几圈螺纹时会越拧越紧,撑开完成后就会变松。这种自锁设计使它非常适合经常拆装的零件,例如机油排放螺塞。
扭矩测试结果
所有修复在 36 小时完全固化后,逐一加扭至失效。结果清晰地分成两组。
四款金属嵌件套件全部胜过原本的铝制螺纹。EasyLock 表现最突出,结果非常一致,三个样品都在约 706 至 717 英寸磅时拉断螺栓。HHIP 随后在 500 至 576 英寸磅,Timesert 在 461 至 571 英寸磅,HerrHelicoil 在 442 至 493 英寸磅拉断螺栓。每一次嵌件修复中,修复后的螺纹都比螺栓撑得更久。
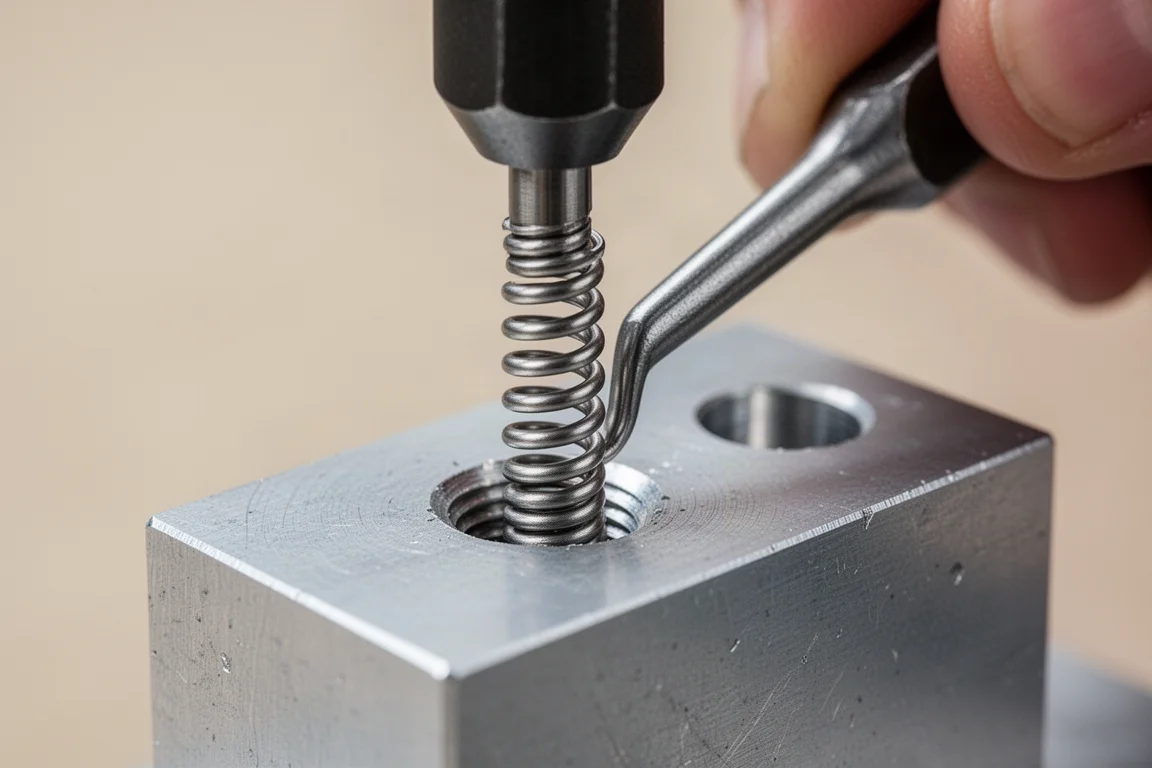
非嵌件方案则是另一回事。铜线基本失效,只能承受 0 至 72 英寸磅。Loctite Red 271 平均约 140 英寸磅,样品间差异很大。JB Weld 平均约 206 英寸磅,但波动剧烈,从 98 到 372 不等。Loctite PC 3967 环氧修复则在 75 至 177 英寸磅时滑牙。
重载测试结果
对于要用于气缸盖或任何承受重载零件的修复,第二项测试用液压缸对每个修复点加压直至失效。对照螺栓在约 1,000 PSI 时才断裂。
同样,四款金属嵌件套件在三次测试中全部比螺栓撑得更久。EasyLock 达到 1,000 至 1,150 PSI,Timesert 为 1,025 至 1,100 PSI,Helicoil 为 1,000 至 1,175 PSI,HHIP 为 950 至 1,150 PSI,且修复后的螺纹事后仍完好无损。在非嵌件方案中,JB Weld 表现最好,平均约 248 PSI,其次是 Loctite Red 271 约 140 PSI,PC 3967 环氧胶约 115 PSI,铜线则几乎为零。
腐蚀测试结果
我们用高腐蚀性的过氧化氢、醋和盐溶液浸泡 24 小时来测试耐腐蚀性。Helicoil 表现最好,没有可见腐蚀迹象;HHIP 名列第二,只有少量腐蚀;EasyLock 和 Timesert 的腐蚀略多一些,两者大致相当。
应该选择哪款螺纹修复套件?
嵌件尺寸是另一个值得权衡的因素。Helicoil 嵌件约为 10 mm,Timesert 略小,为 9.47 mm,而 EasyLock 是目前最大的,接近 12 mm——当孔周围材料有限时,这一点很关键。
所有金属螺纹嵌件套件都令人印象深刻,因为每一款都胜过了原本的铝制螺纹。你的选择归结为三个实际因素:耐腐蚀性、你的应用能接受的嵌件尺寸,以及你愿意为修复花多少钱。
预算有限的话,HHIP 套件以 $20 提供出色的强度;多花 $5 选 Helicoil,则能获得更好的耐腐蚀性和更清晰的说明。如果你想要最强、最稳定的紧固力,EasyLock 的 $60 售价物有所值。对于机油排放螺塞这类经常拆装的零件,自锁式设计的 Timesert 值得 $100 的投入。工具不多或遇到特殊螺纹尺寸时,Loctite PC 3967 环氧套件是灵活的备选方案,而 JB Weld 仍然是廉价的应急之选。
结语
测试结果分界鲜明。包括铜线在内的环氧胶和螺纹锁固剂方案,始终无法达到健康原装螺纹的强度,而且结果差异很大。相比之下,每一款金属螺纹嵌件套件在强度上都胜过原厂螺纹,并能一直紧固到紧固件本身失效为止。只要修复处真正重要,嵌件套件就是该用的修复方案,最佳选择取决于你的预算、腐蚀环境以及孔周围材料的多少。
延伸阅读
相关评测
Tools & Workshop
救了一趟洗碗机狭小安装工程的三件工具
一根长距离软管卡箍工具、一把锁定棘轮起子批头手柄,还有一个翻转套筒,在一趟 cramped 的家电安装中证明了自己的价值。
Tools & Workshop
Banggood WB0102 Pro 工作台评测:小型工作室的稳固可调高度工作台
一款沉甸甸、价格实惠的工作台,配备松木台面、内置电源插排、高度调节功能,组装简单,30分钟内即可完成。
Tools & Workshop
最佳 50 ft 延长线:15 条延长线的实测考验
对 15 条 50 ft 延长线进行比较,测试项目包括插片强度、耐磨性、电压降、插头保持力和低温天气柔韧性。